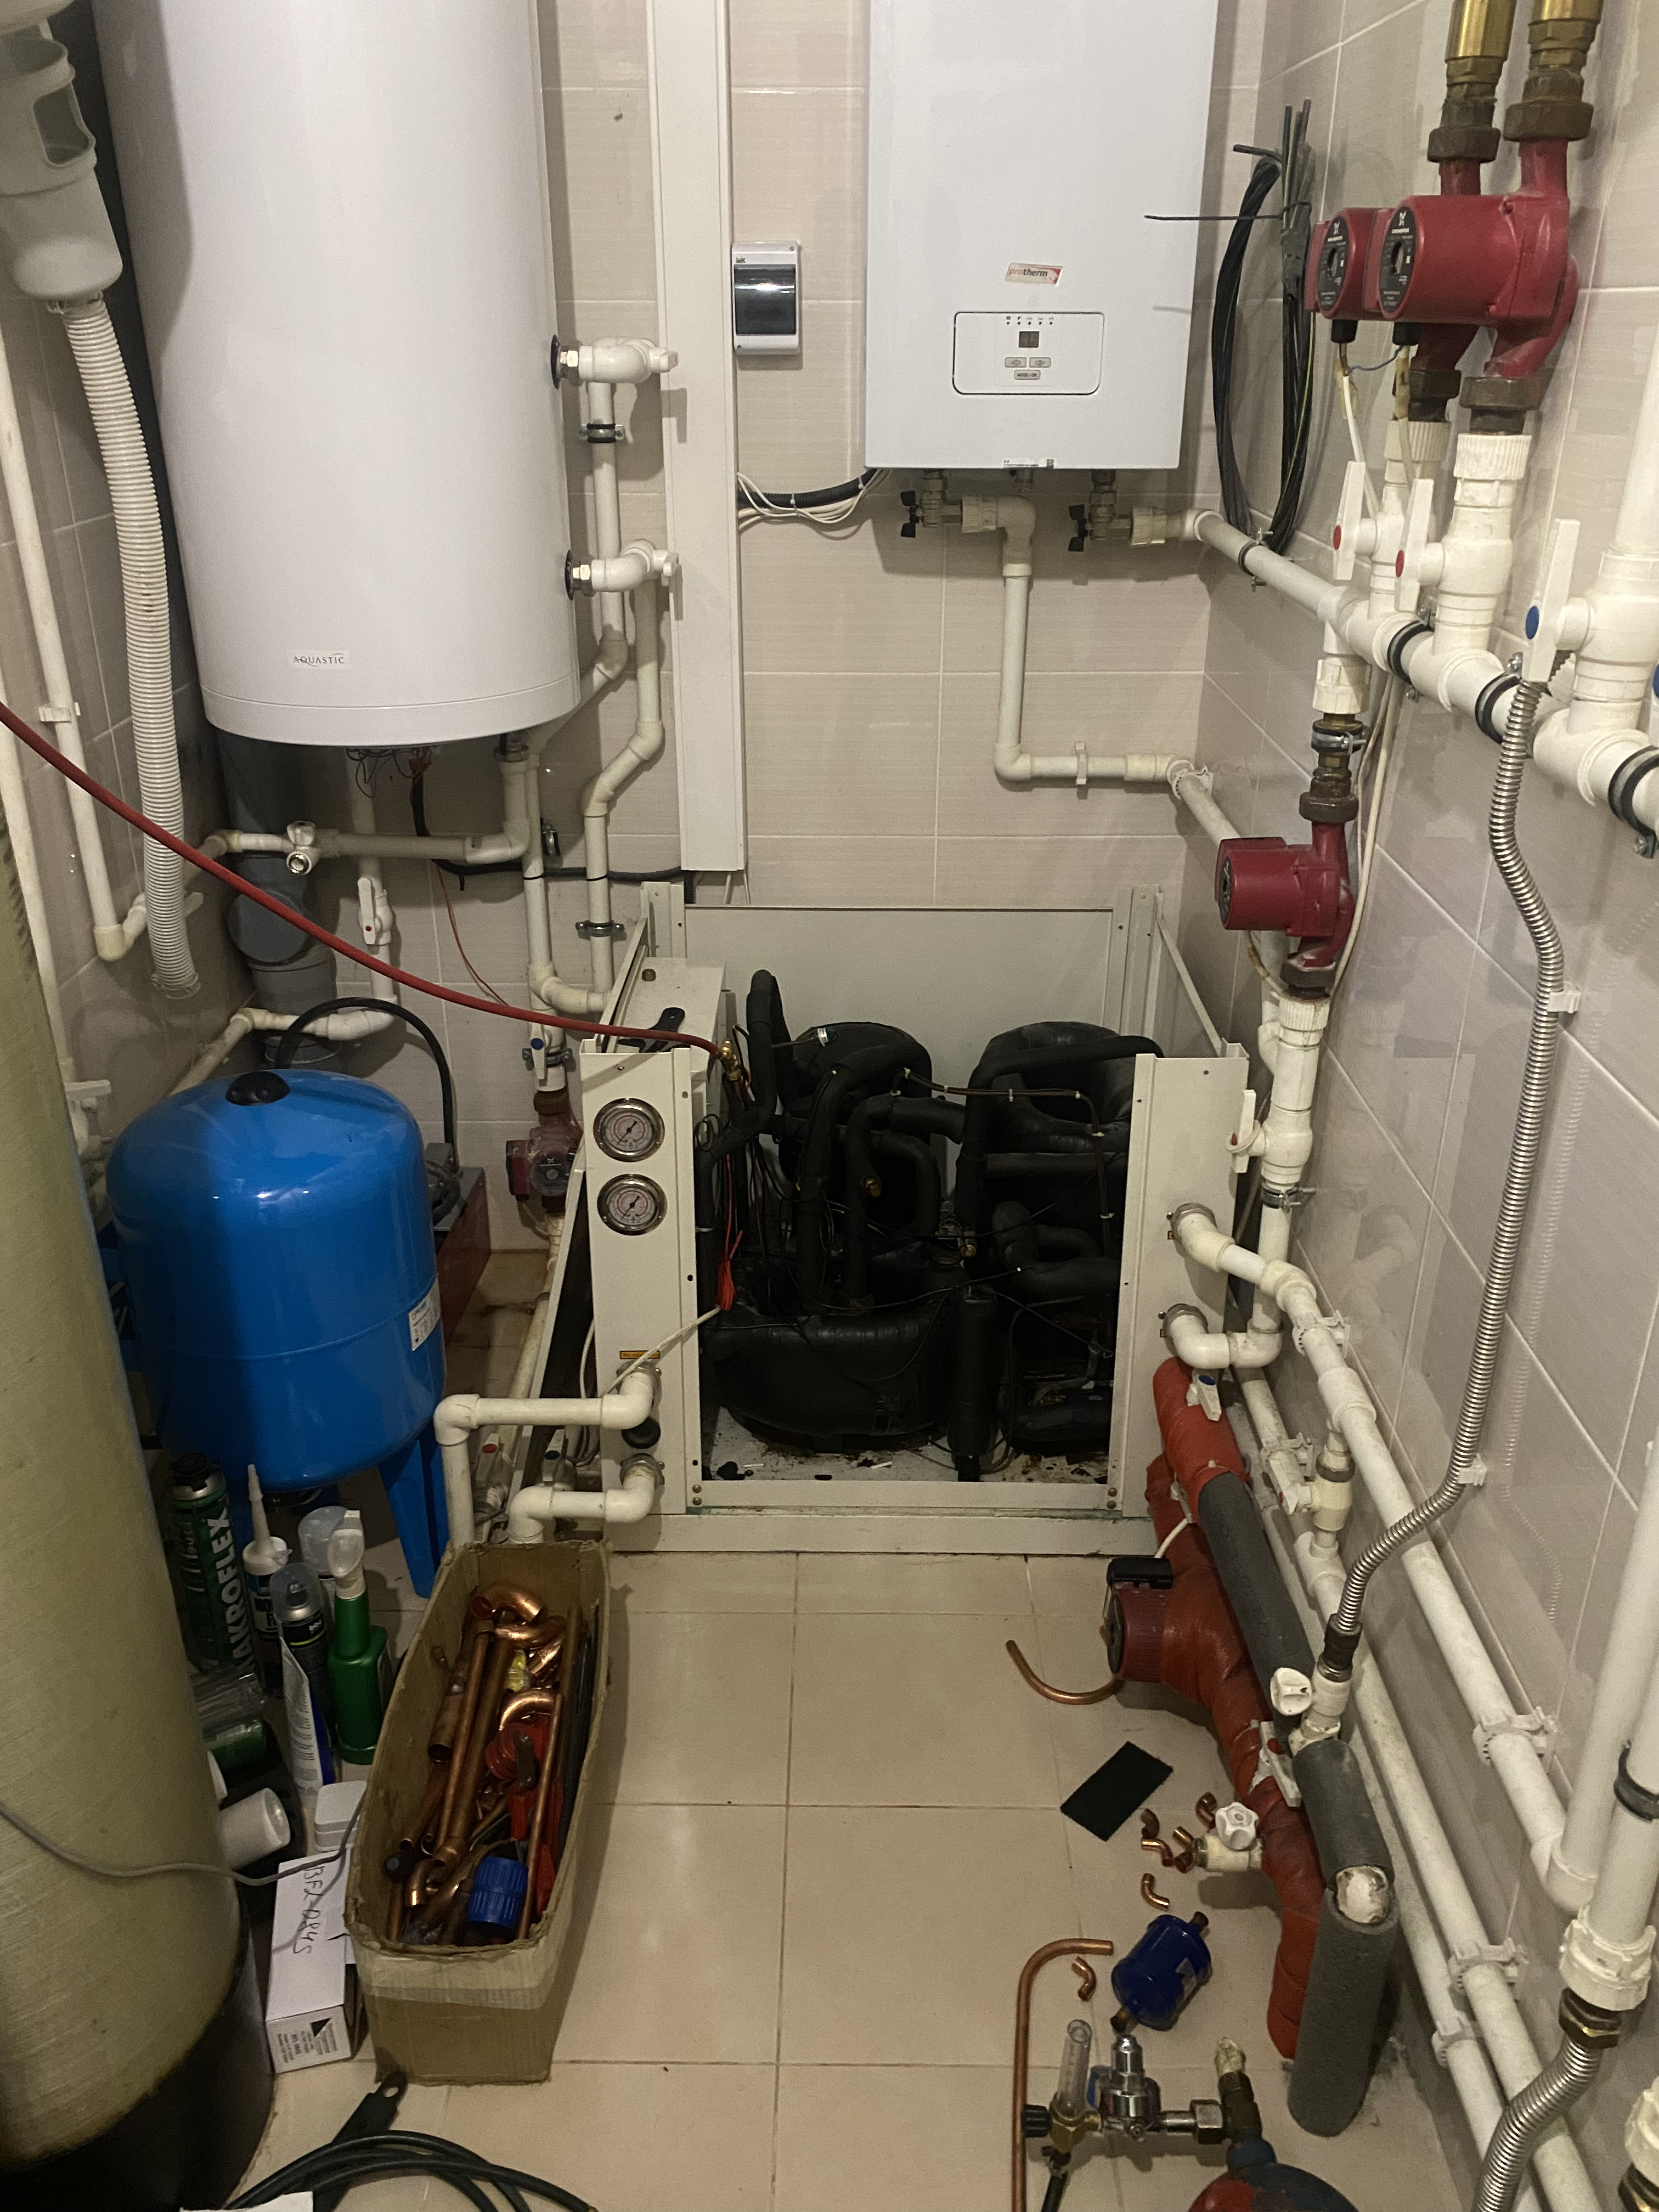
Победа над ржавчиной: Устранение утечки хладагента на фильтре-осушителе теплового насоса
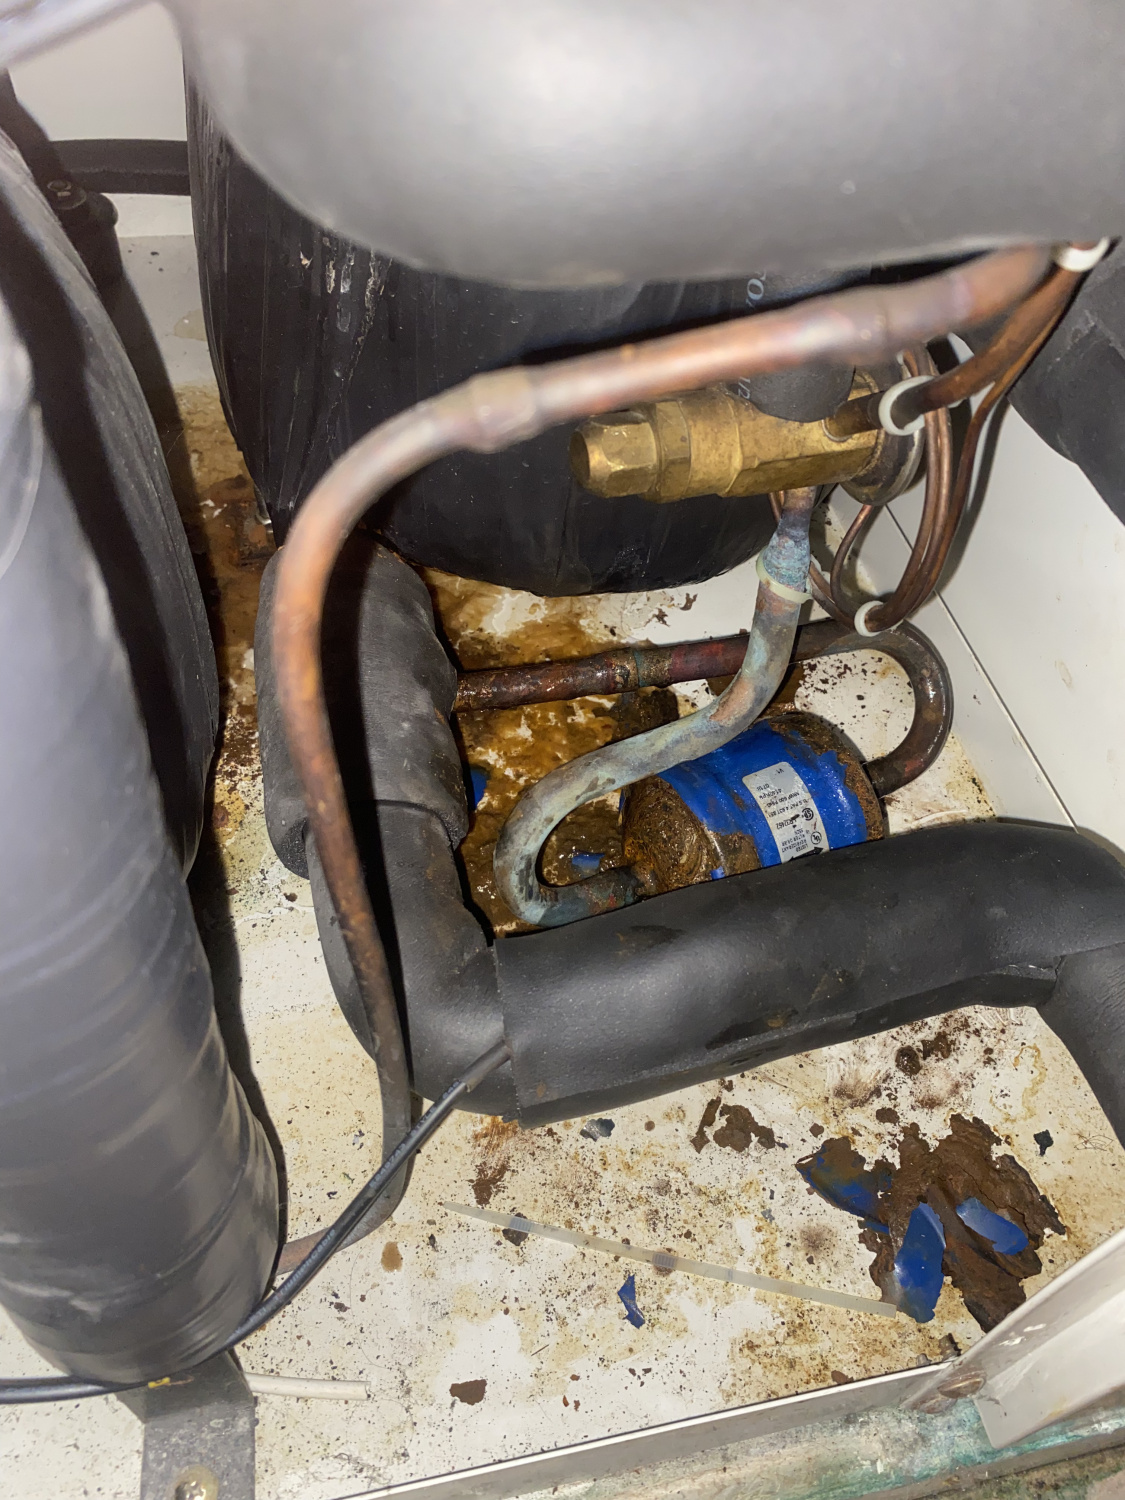
Фильтр-осушитель — скромный, но жизненно важный орган любого теплового насоса. Его задача — очищать хладагент от влаги и механических примесей, защищая сердце системы — компрессор. Однако именно этот элемент часто становится ахиллесовой пятой, особенно в агрессивных средах. В данной статье рассмотрен реальный случай устранения утечки хладагента, вызванной коррозией корпуса фильтра-осушителя.
Диагностика: Триада симптомов
Поводом для обращения владельца геотермального теплового насоса стали следующие признаки:
1. Снижение производительности: система хуже справлялась с нагревом, хотя температура теплоносителя в геоконтуре была в норме.
2. Частое включение компрессора с короткими циклами работы.
3. Появление инея на всасывающем клапане внешнего блока.
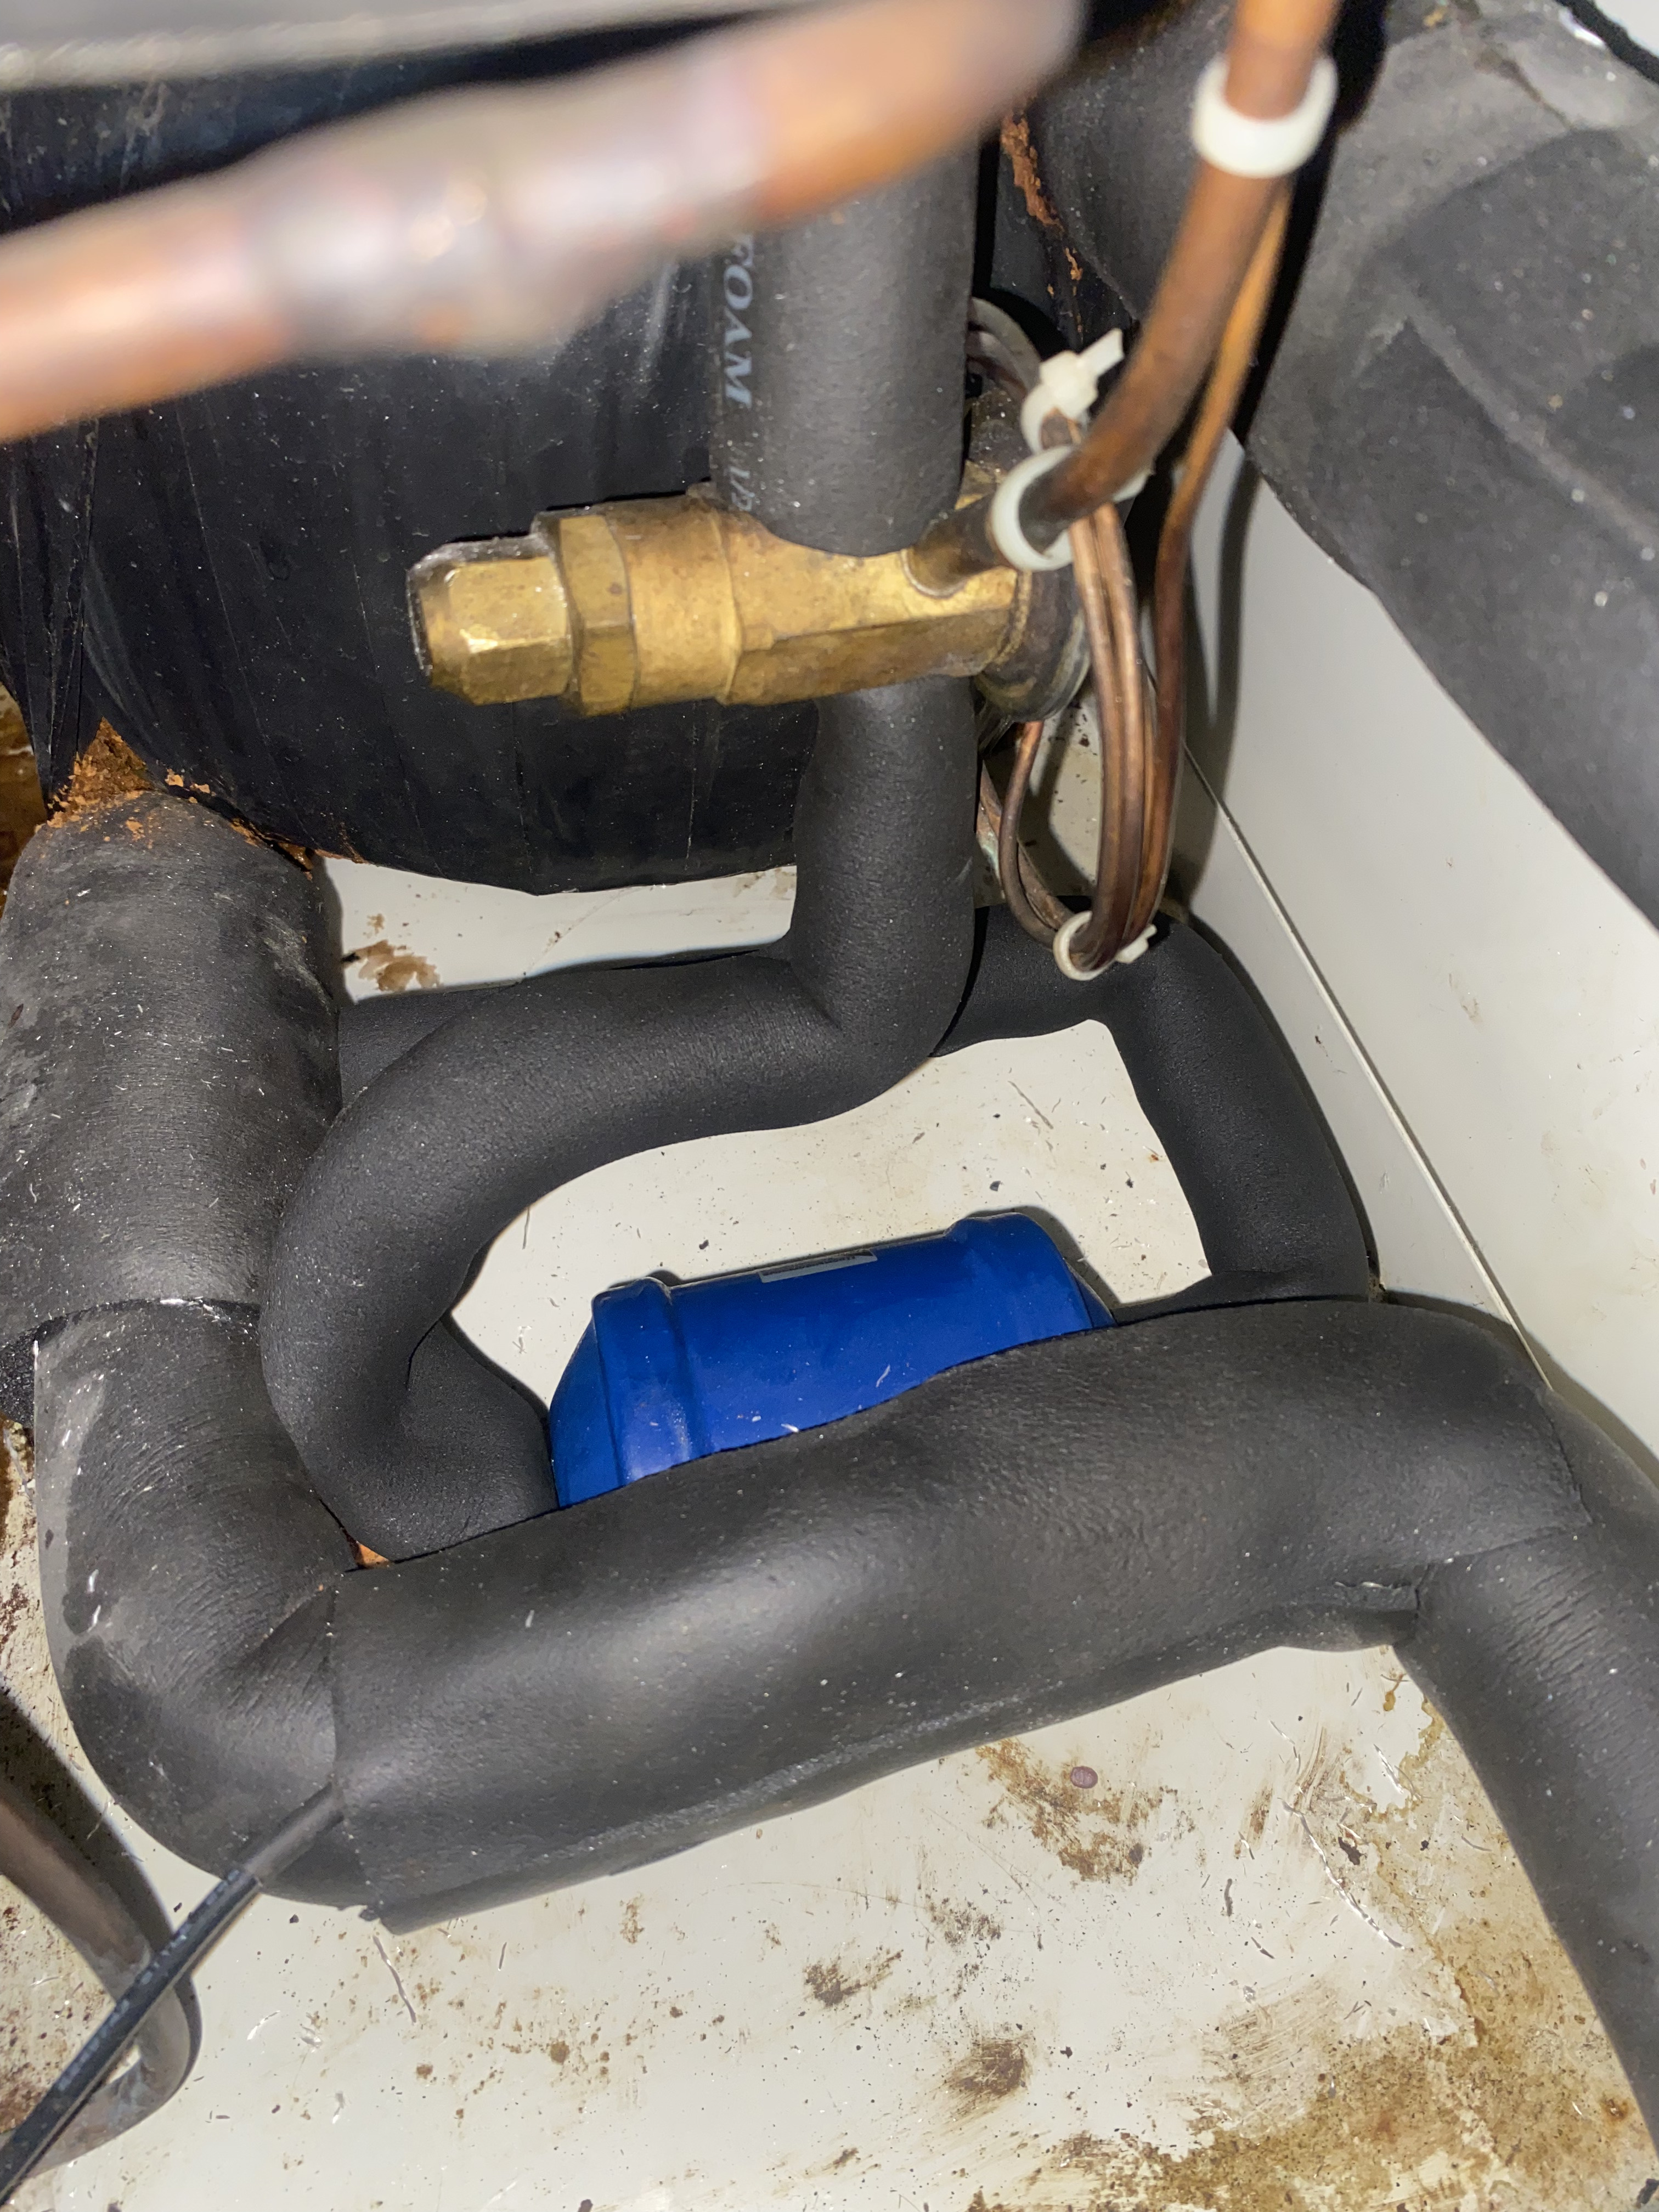
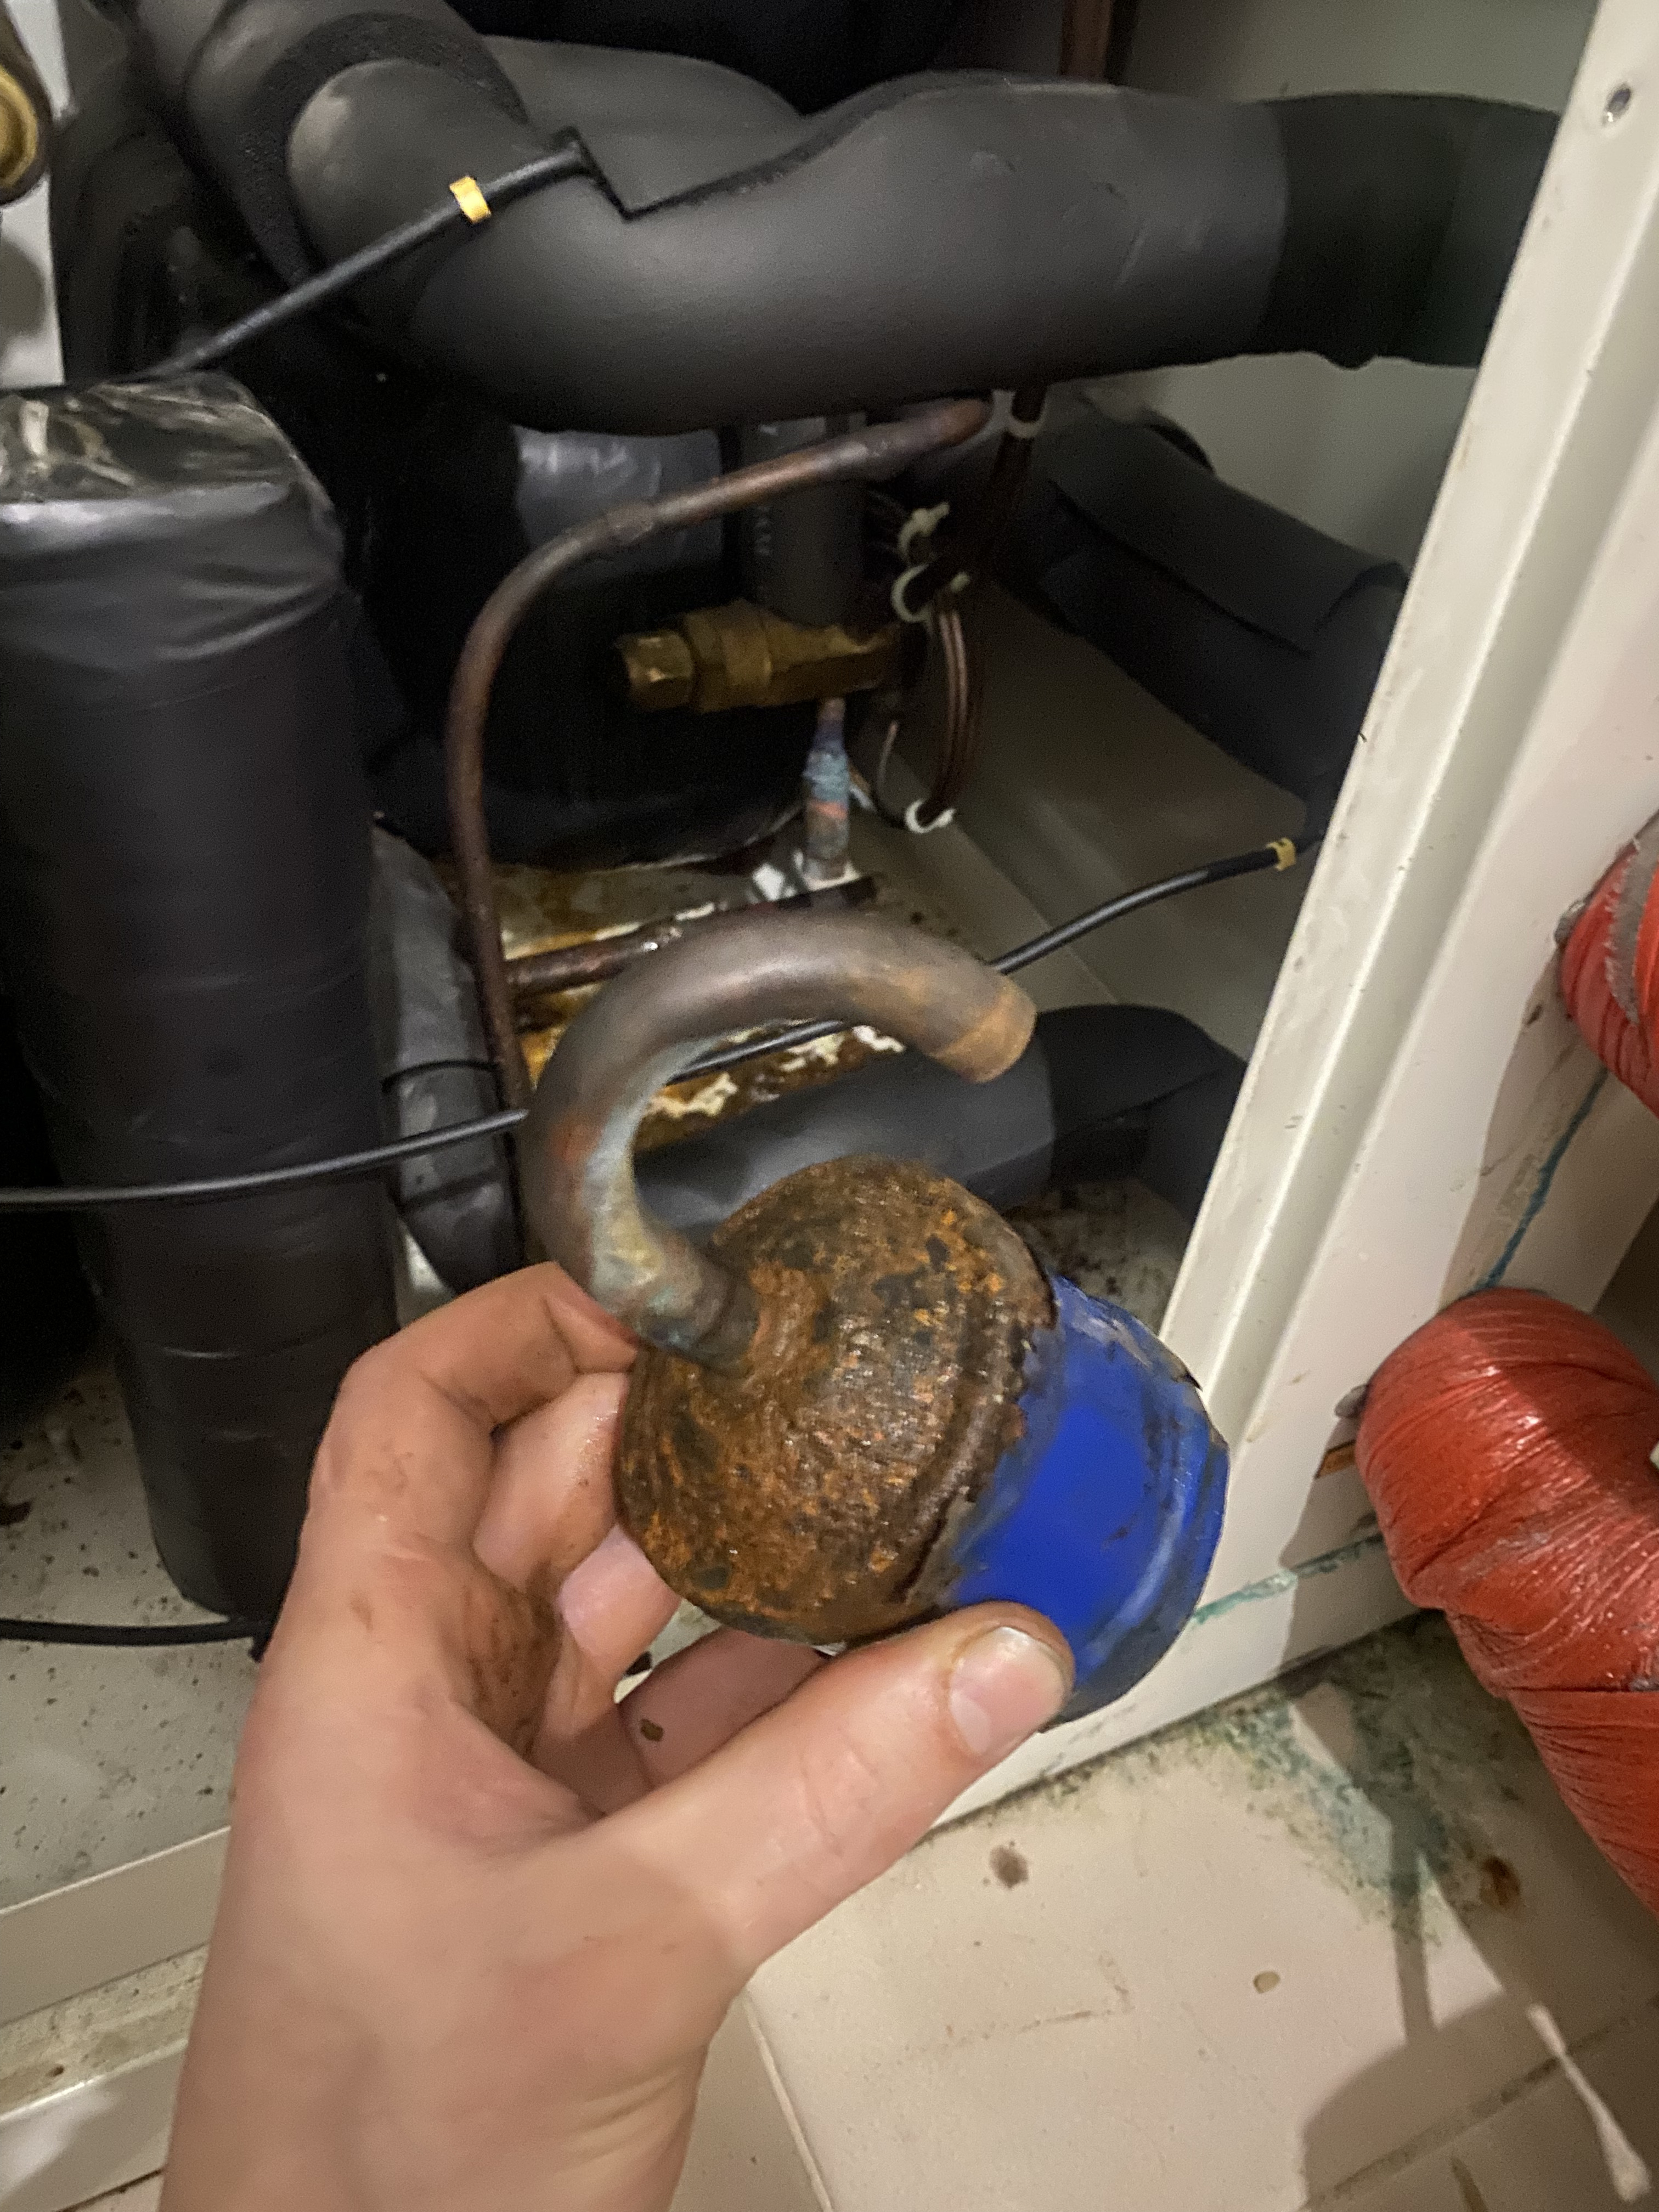
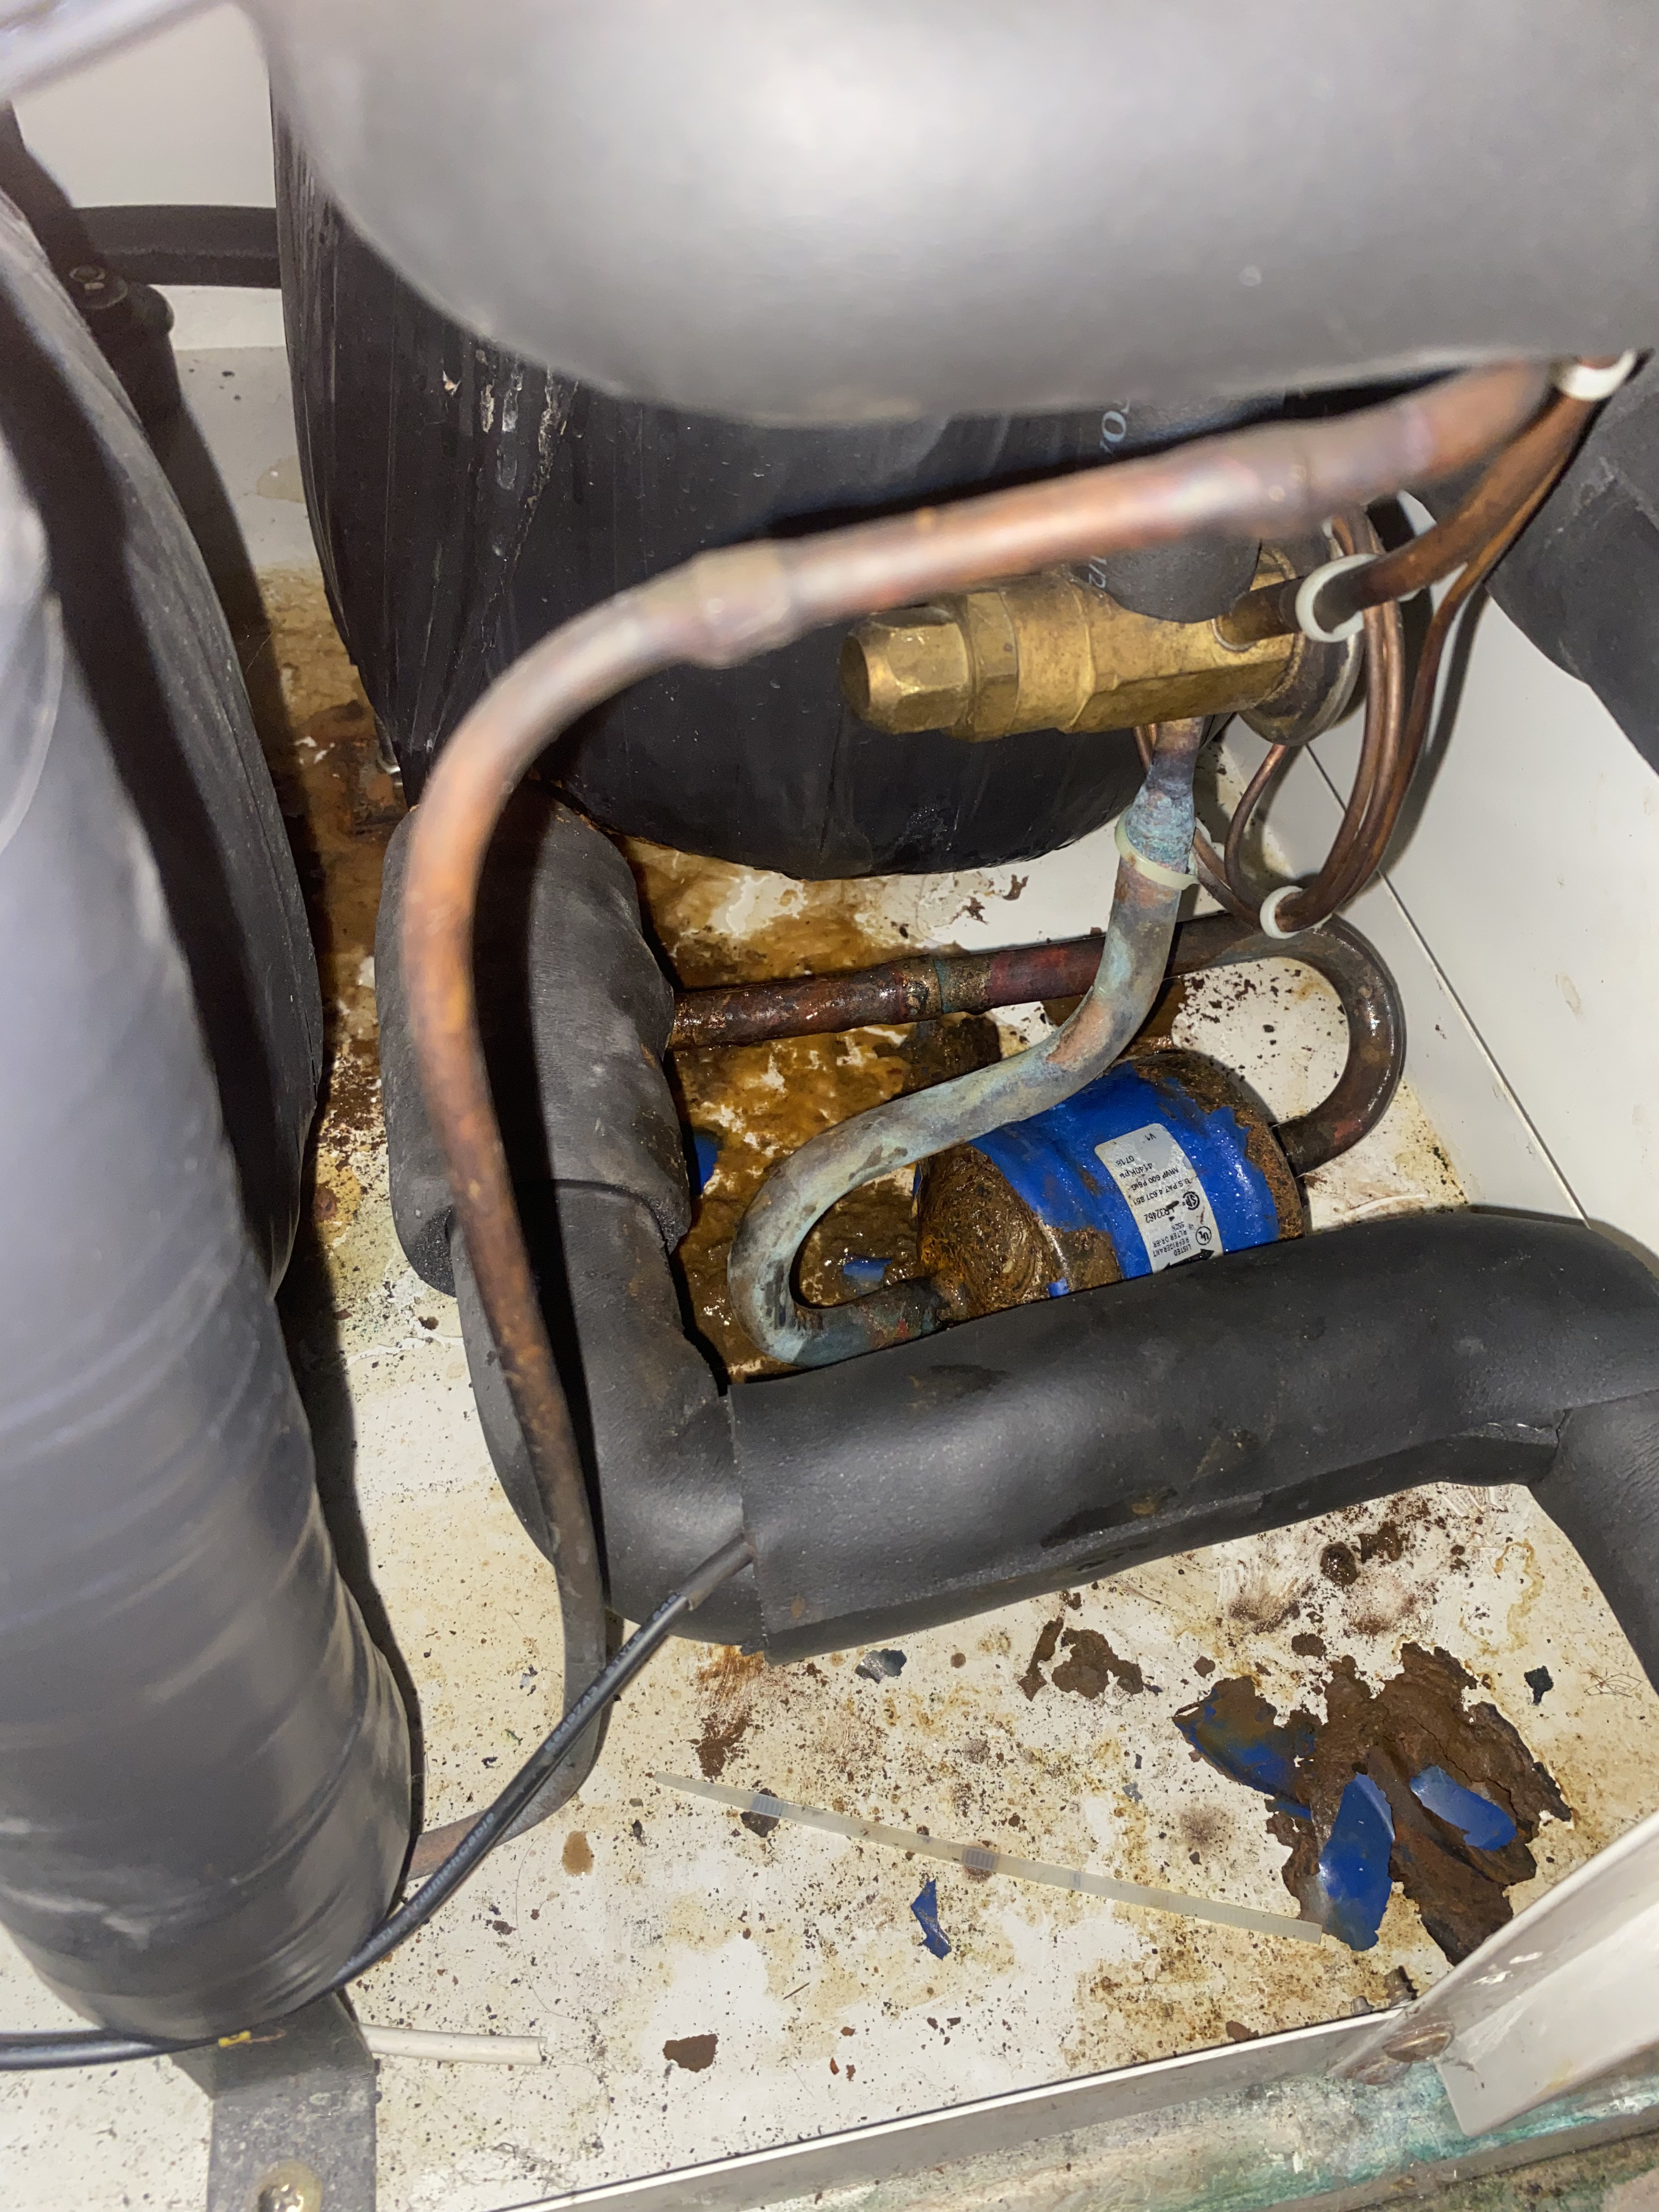
Диагностика с помощью течеискателя и измерение рабочих давлений однозначно указали на утечку фреона. Визуальный осмотр выявил причину: корпус фильтра-осушителя в нижней части был поражён сильной коррозией, с явными следами окислов и точкой активного выхода хладагента.
Анализ причины: Почему ржавеет "защитник"?
Коррозия фильтра-осушителя в тепловом насосе — нередкое явление, и основными причинами являются:
- Конденсат: Постоянное образование конденсата на холодном корпусе фильтра, особенно в режиме охлаждения.
- Агрессивная среда: Наличие в воздухе технического помещения солей, реагентов или высокой влажности ускоряет электрохимическую коррозию.
- Качество металла: Недостаточное антикоррозионное покрытие корпуса самого элемента.
В нашем случае установка находилась в подвале с повышенной влажностью, что и стало катализатором процесса.
Технология ремонта: Пошаговое решение
Устранение такой неисправности — комплексная операция, требующая профессионального подхода.
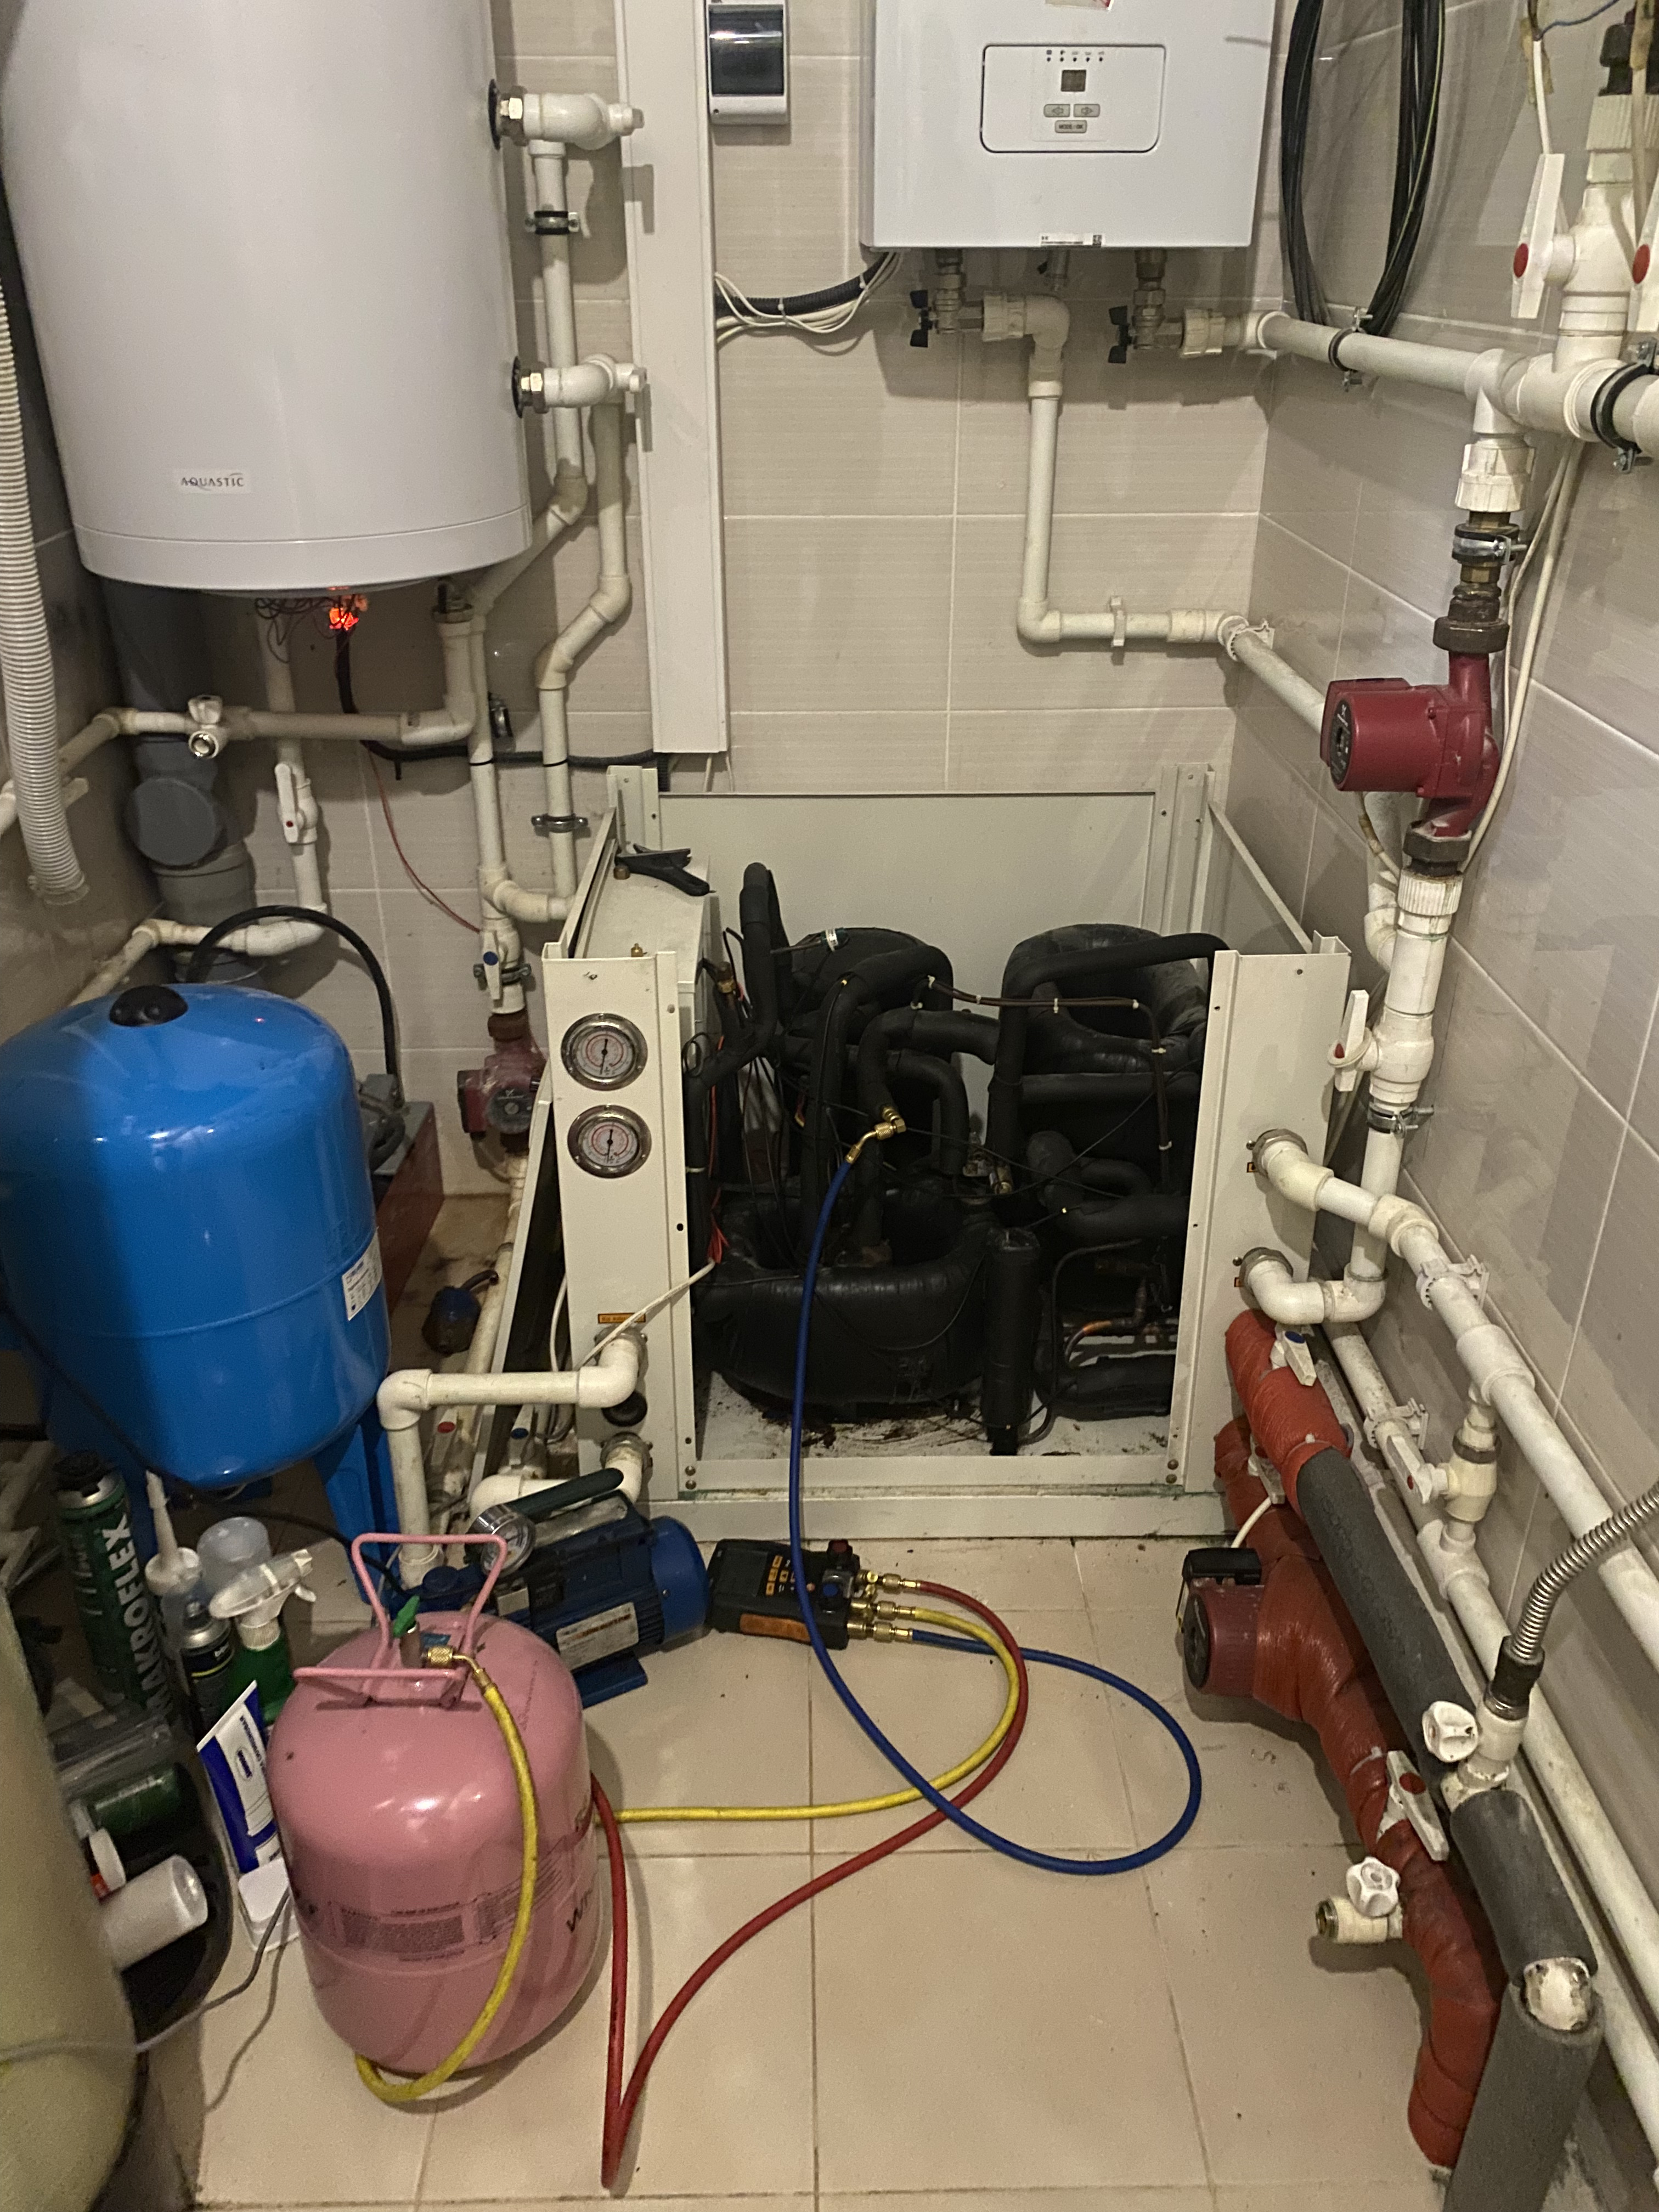
1. Эвакуация хладагента: Первым делом весь оставшийся в системе хладагент был откачан в рекуперационный цилиндр с помощью станции. Это обязательное экологическое и техническое требование.
2. Демонтаж повреждённого узла: Фильтр-осушитель был аккуратно вырезан. Анализ среза показал, что коррозия истончила металл почти насквозь по всей окружности в нижней части.
3. Подготовка и монтаж нового элемента:
- Было подобрано новое, аналогичное по характеристикам устройство.
- Перед пайкой через систему продувался инертный газ (азот). Это критически важный шаг, предотвращающий образование окалины внутри медных трубок при высоких температурах.
- Новый фильтр-осушитель был впаян на место старого с использованием серебряного припоя, обеспечивающего прочное и герметичное соединение.
4. Опрессовка и вакуумирование: После пайки контур был опрессован азотом под высоким давлением для проверки герметичности всех соединений. Затем система была подключена к вакуумному насосу. Вакуумирование продолжалось до достижения глубокого вакуума (менее 500 микрон), что гарантирует удаление всей влаги и неконденсируемых газов.
5. Заправка и запуск: Система была заправлена точным количеством хладагента, указанным в паспорте. После запуска были проконтролированы рабочие давления, перегрев и переохлаждение. Все параметры пришли в норму.
Заключение и рекомендации
Утечка была успешно устранена. Производительность теплового насоса восстановлена до номинальных значений.
Чтобы избежать повторения ситуации, клиенту было рекомендовано:
- Обеспечить в техническом помещении хорошую вентиляцию для снижения влажности.
- Регулярно (не реже раза в год) проводить визуальный осмотр элементов фреонового контура на раннее выявление признаков коррозии.
- Рассмотреть возможность установки дополнительного антикоррозионного покрытия на новые элементы.
Данный случай наглядно показывает, что даже небольшая и, на первый взгляд, незначительная деталь может вывести из строя всю дорогостоящую систему. Своевременная диагностика и квалифицированный ремонт — залог её долголетия.
Свяжитесь с нами, и мы предоставим необходимую информацию.